Chez B.R.M, un garde-temps commence toujours par une pièce de mécanique. Nos horloges sont nées de ce geste-là : un bloc d'aluminium, une fraise, et l'obsession du centième. Chacune emprunte sa forme à un organe qui tourne — volant, disque, hélice, cylindre — et lui rend la seule fonction qui compte ici : mesurer le temps.
Automobile, aviation, moto, nautique. Chaque modèle existe en plusieurs teintes, appliquées à l'atelier sur les pièces usinées.

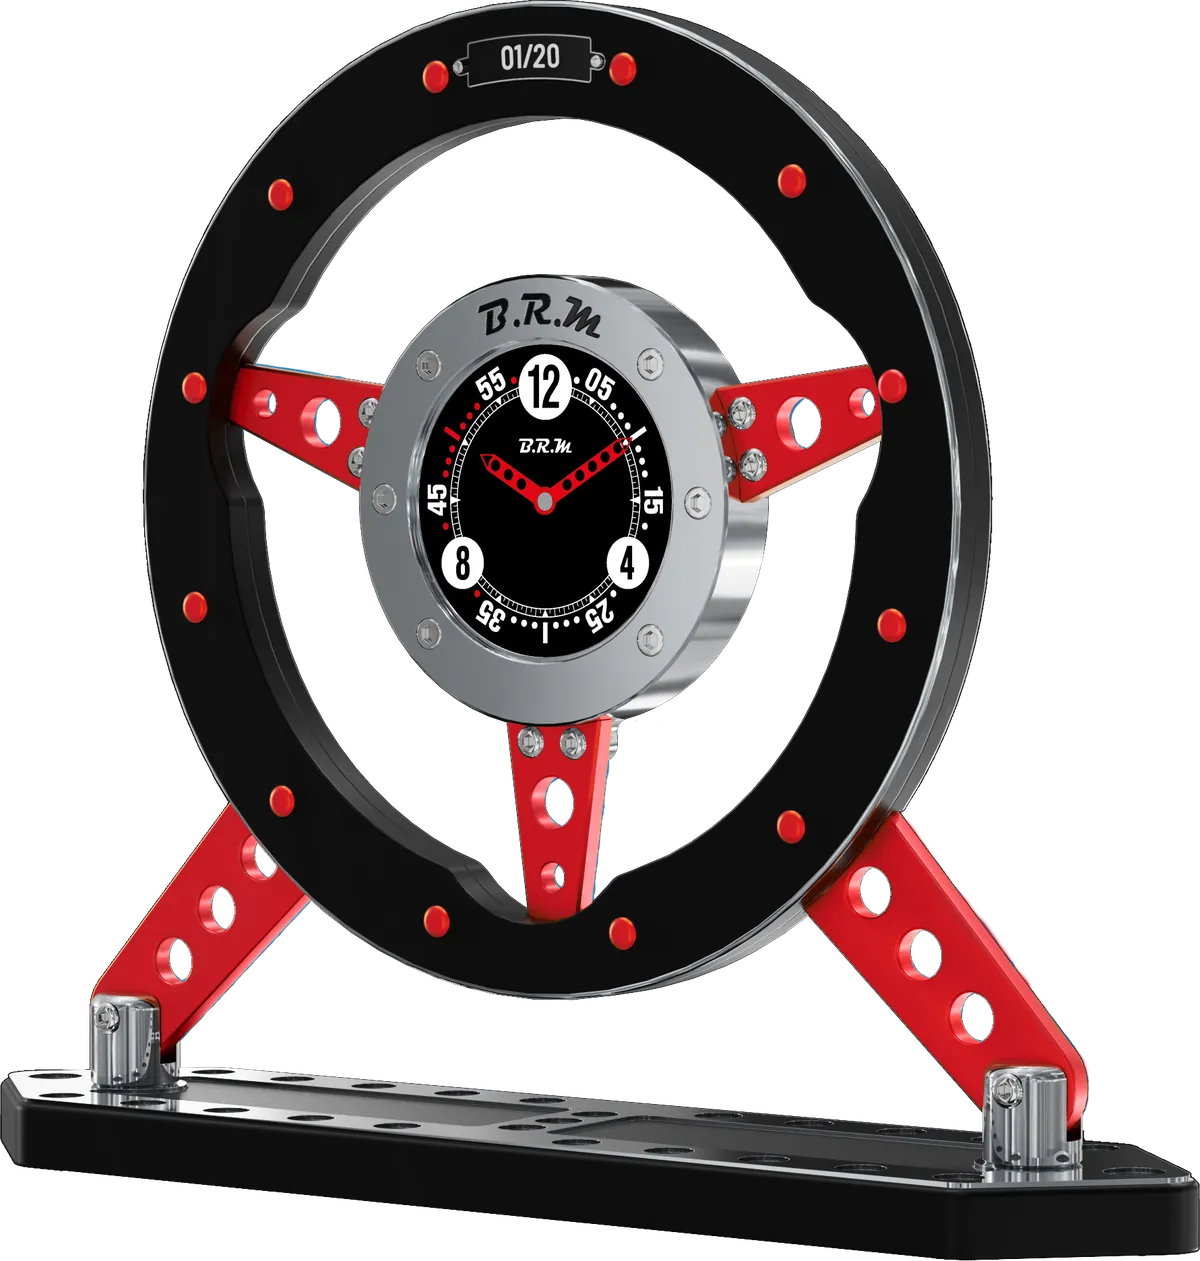
Jante, trois branches, moyeu : la pièce que l'on tient en course, posée sur un socle et rendue à sa fonction première, donner l'heure.

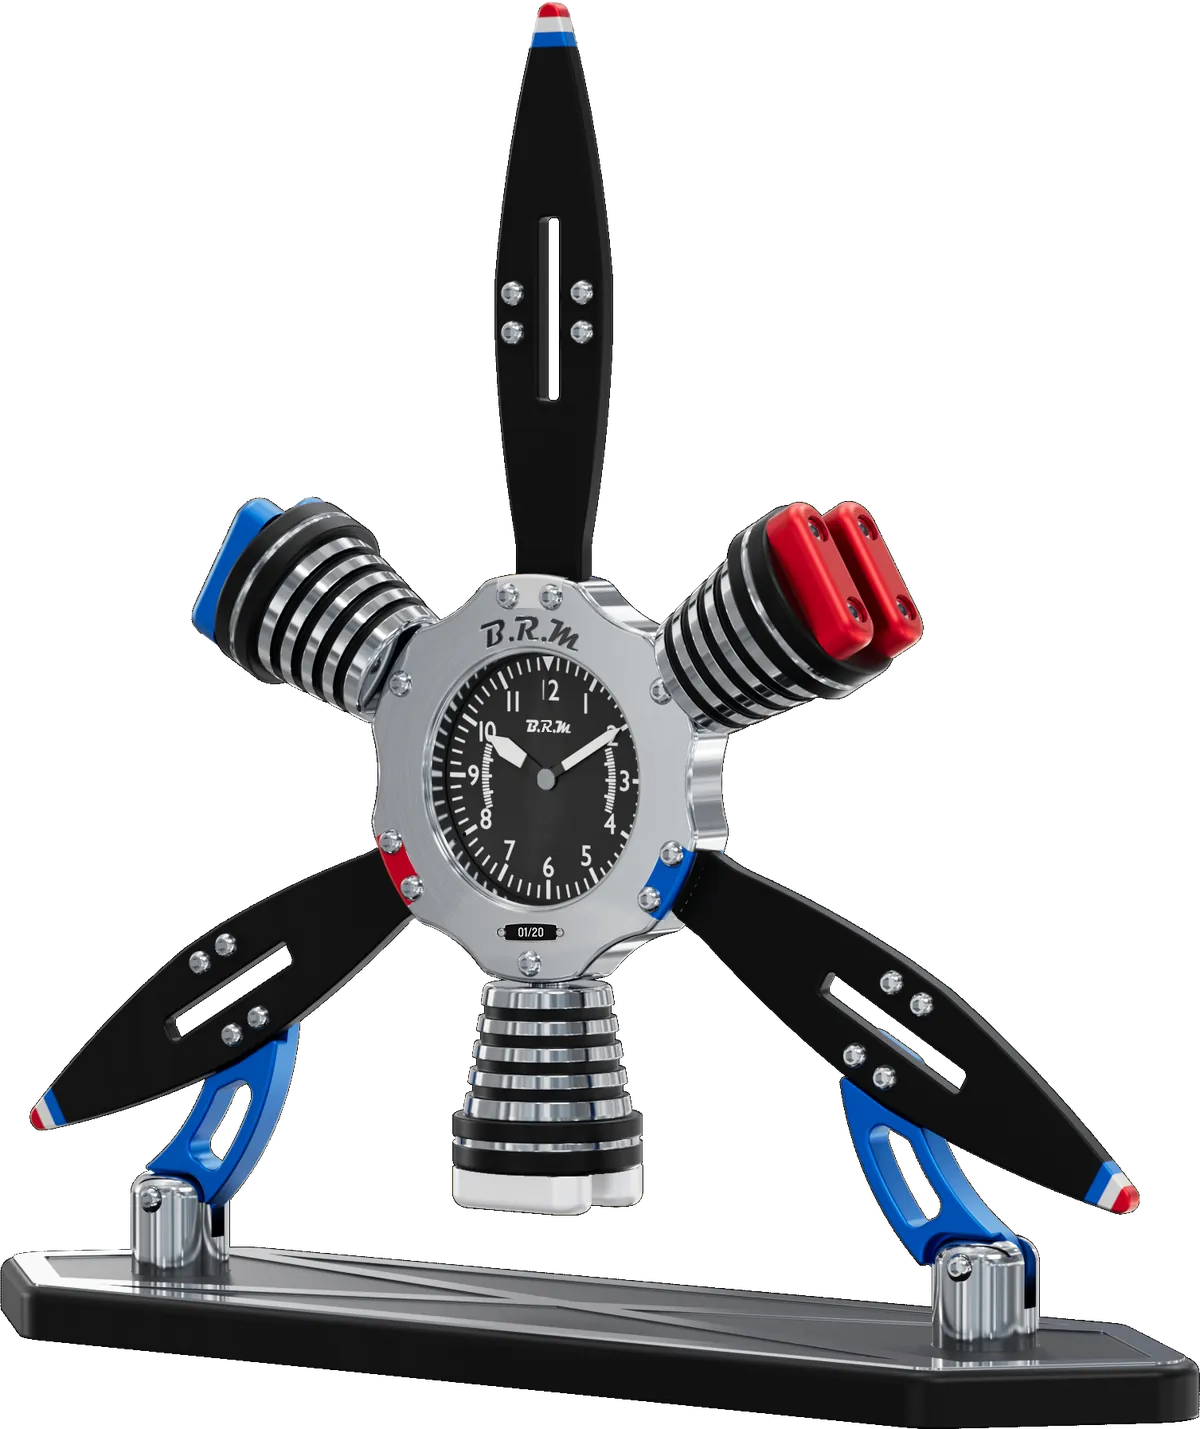
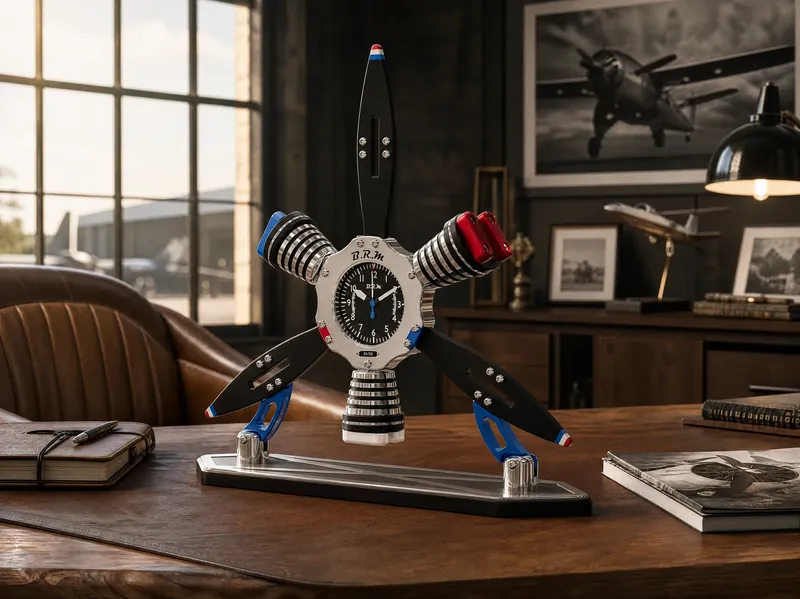
Trois pales, trois cylindres à ailettes, un cadran octogonal au centre : le moteur d'avion réduit à sa géométrie.

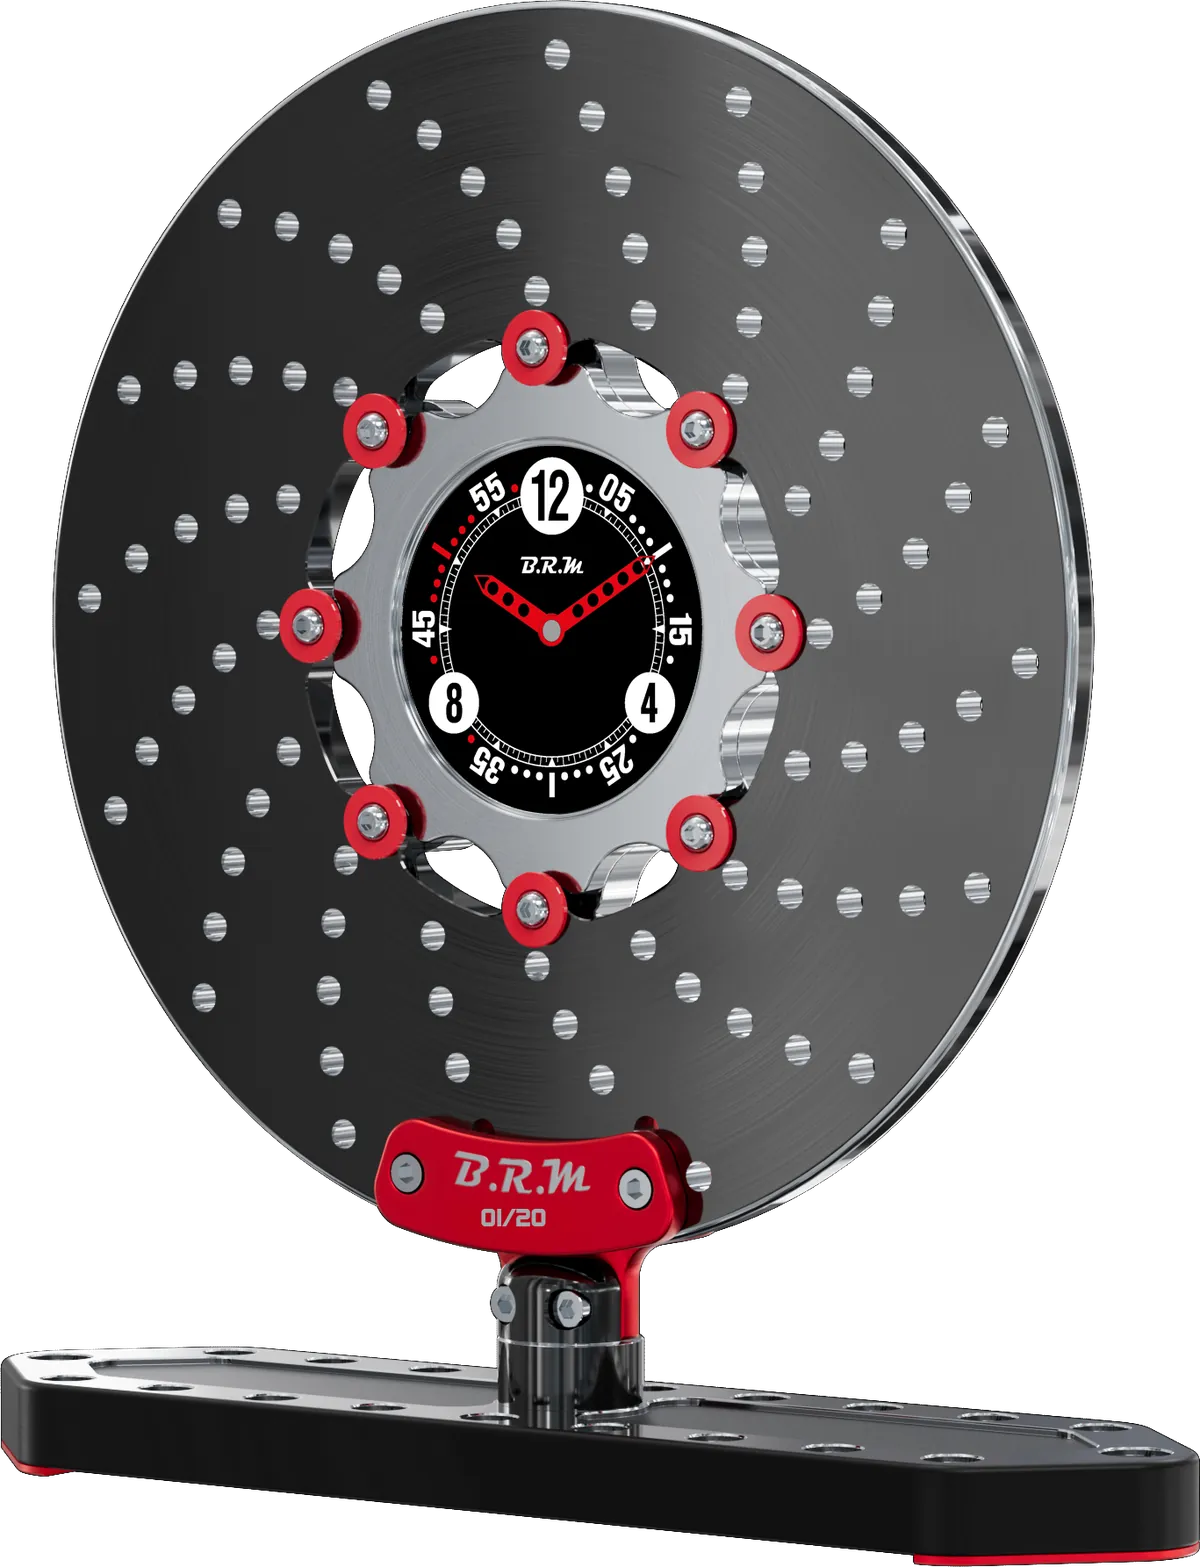
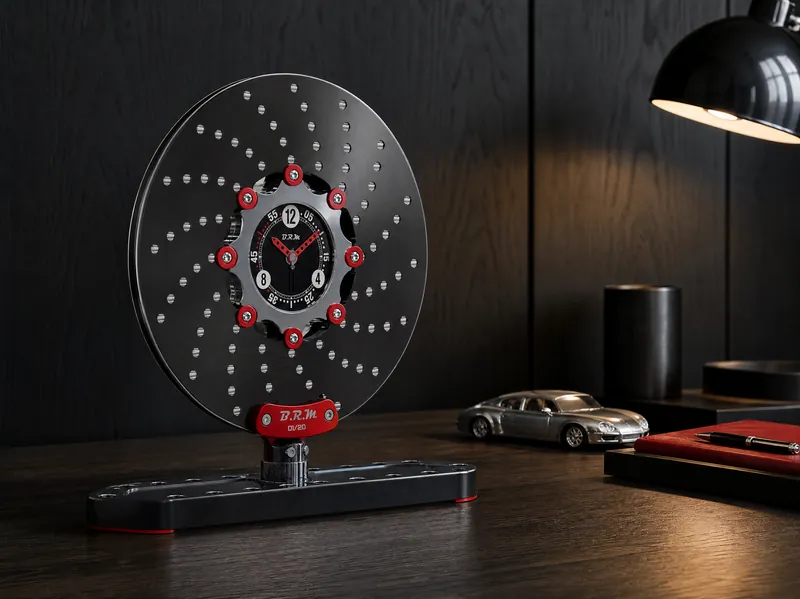
Un disque percé, un moyeu à huit vis, un cadran au centre. La pièce qui encaisse tout, devenue objet de bureau.

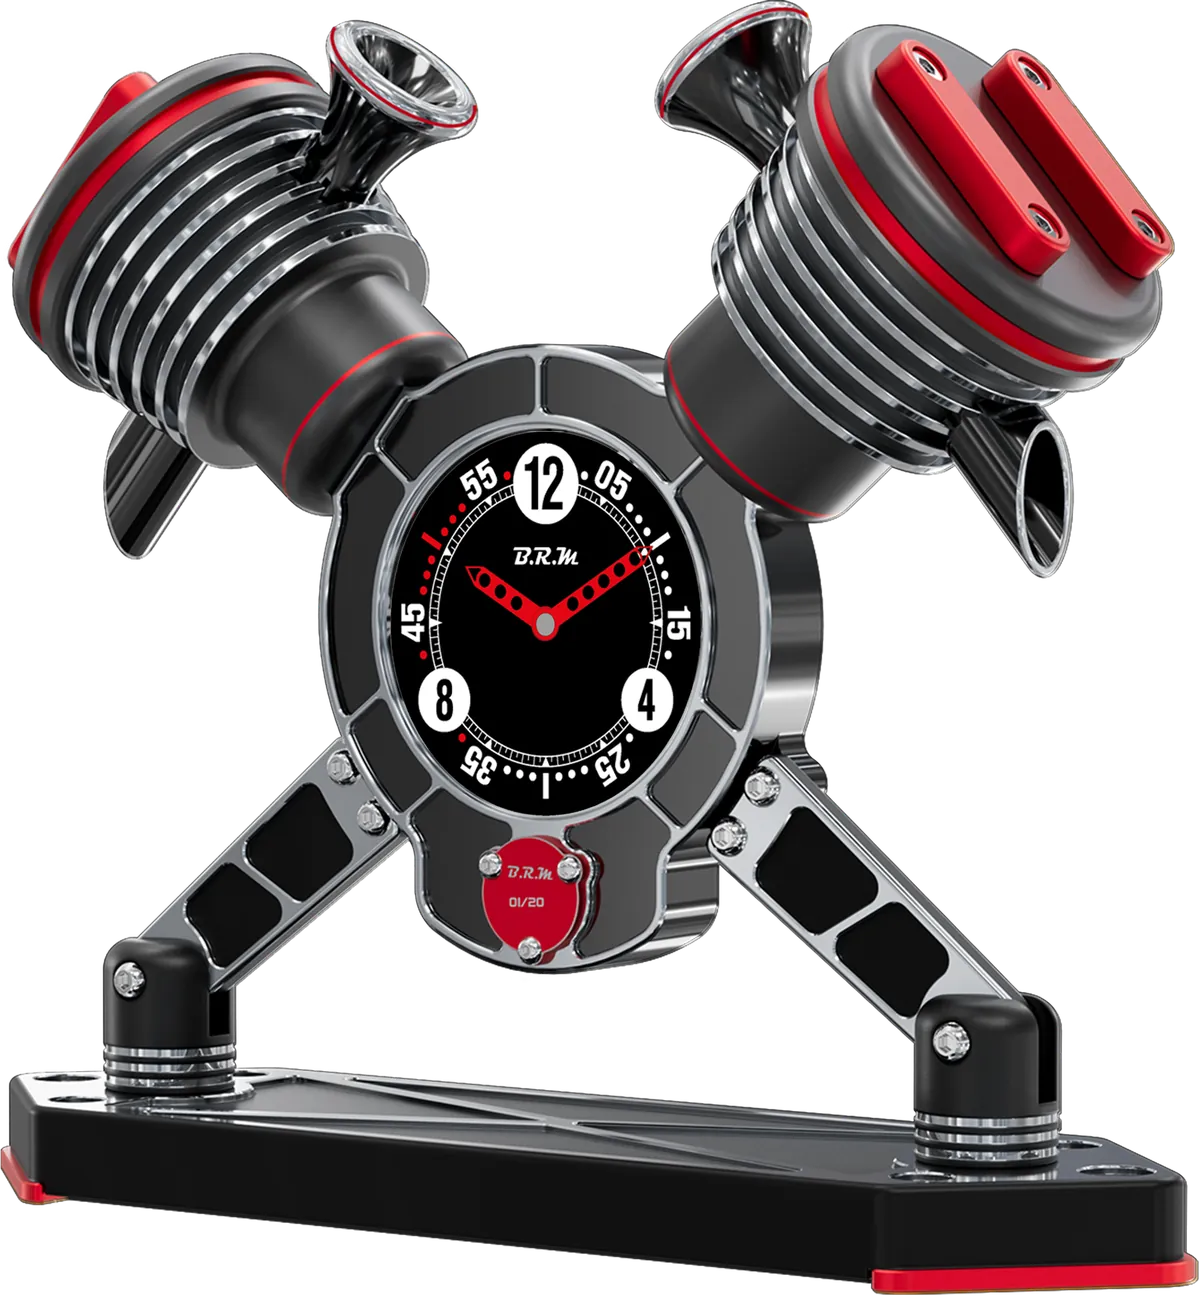
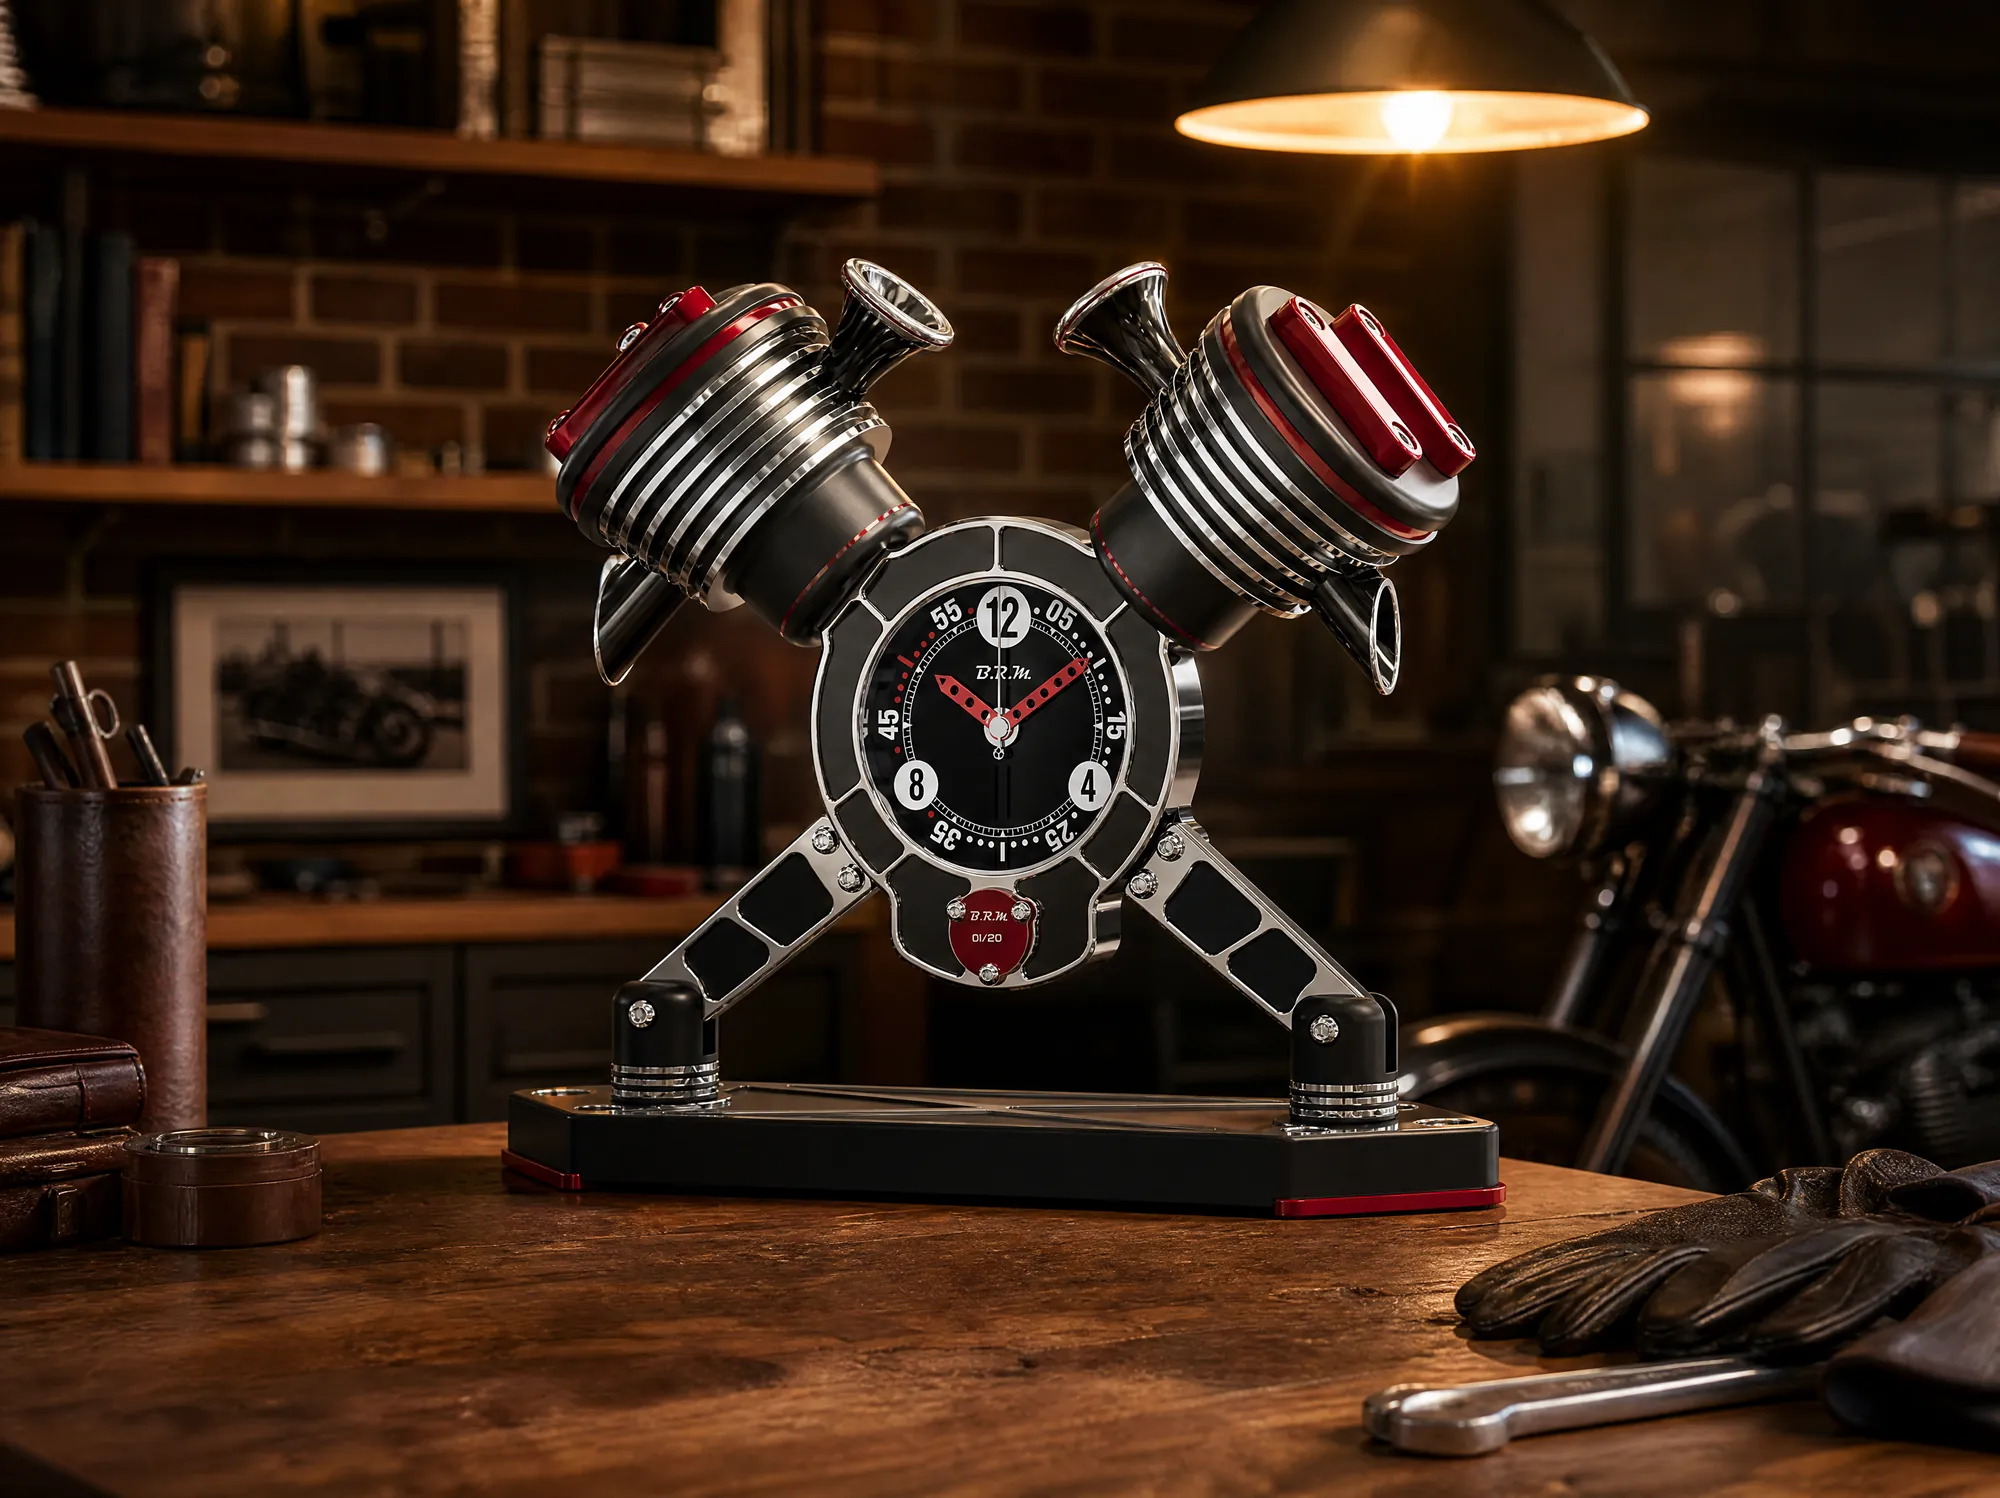
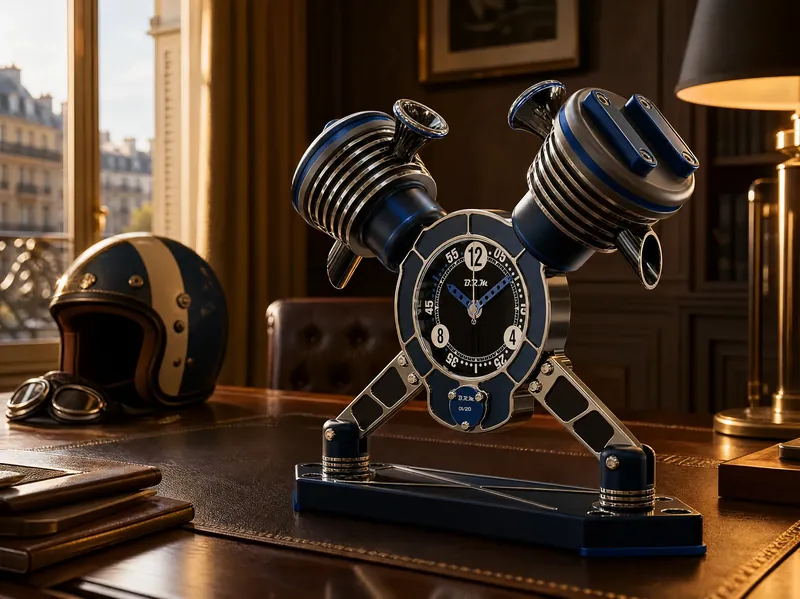
Deux cylindres ouverts en V, ailettes satinées bicolores, cadran au creux du V : le moteur de moto vu de face.

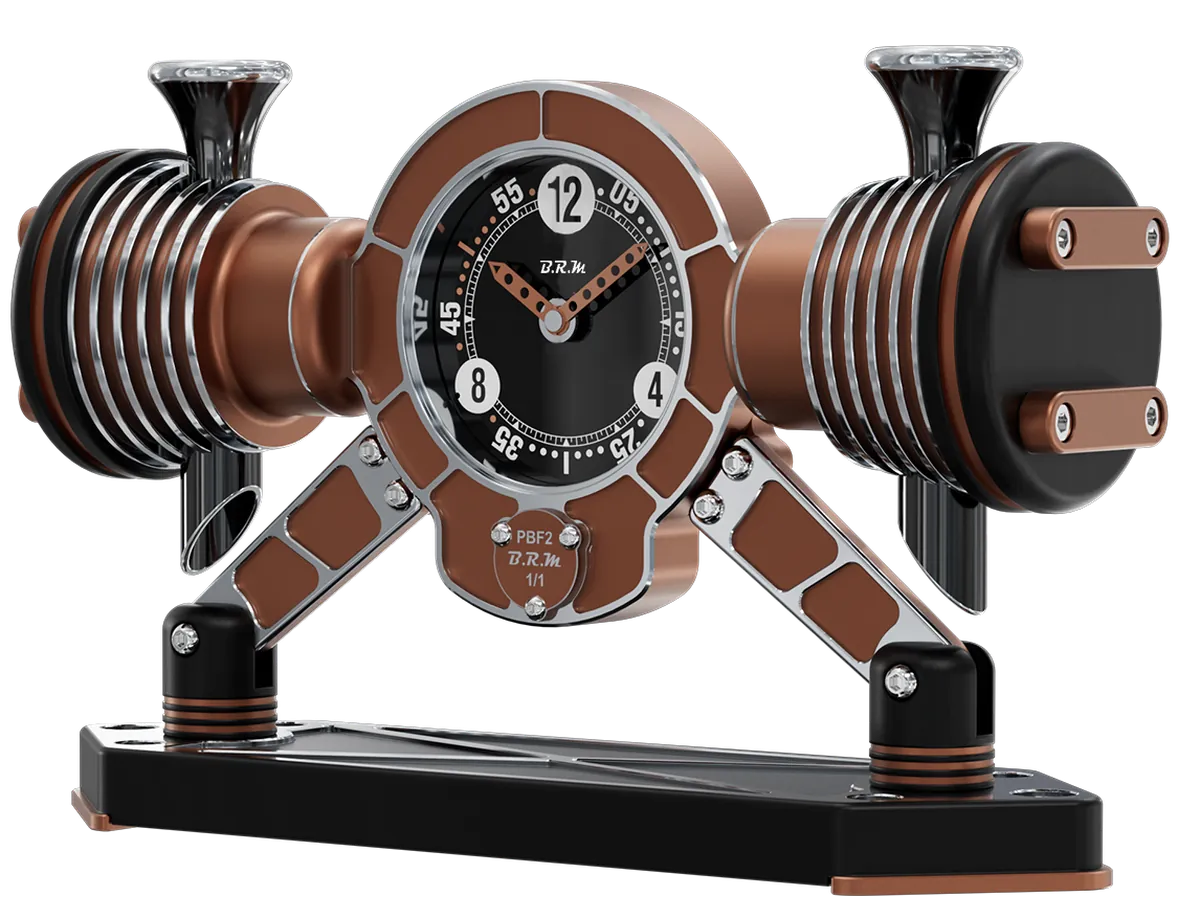
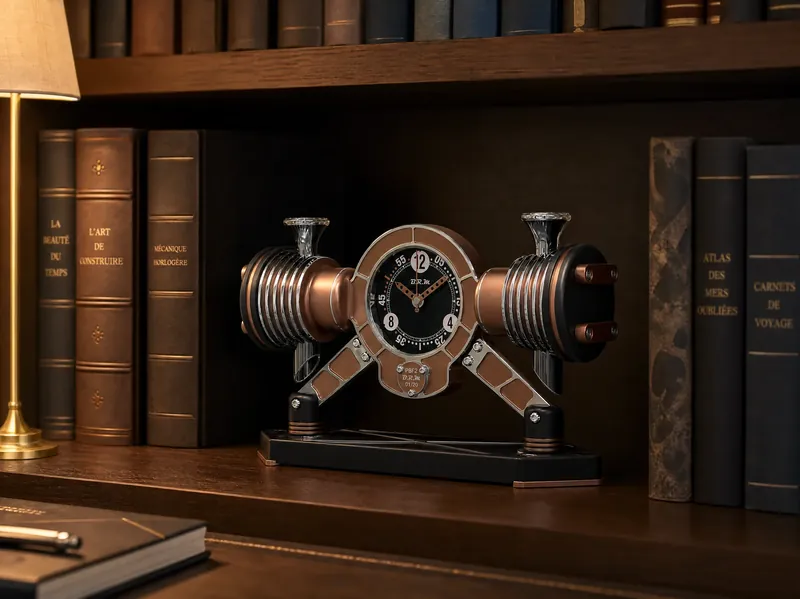
Architecture à plat, parfaitement symétrique : le plus petit modèle de la gamme, 23 cm de haut.

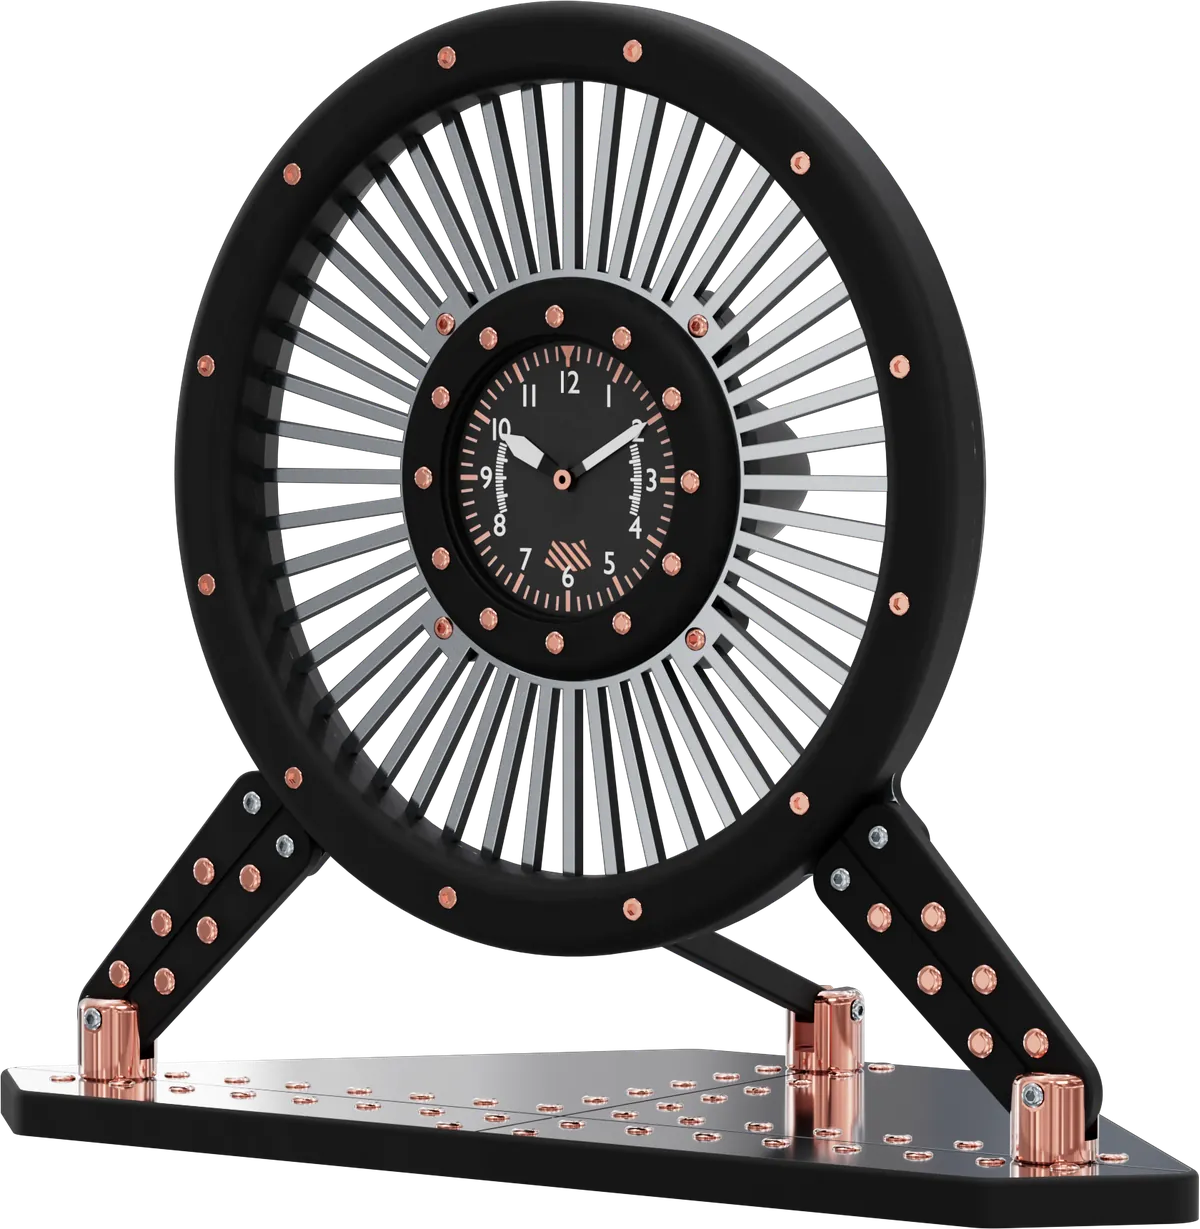
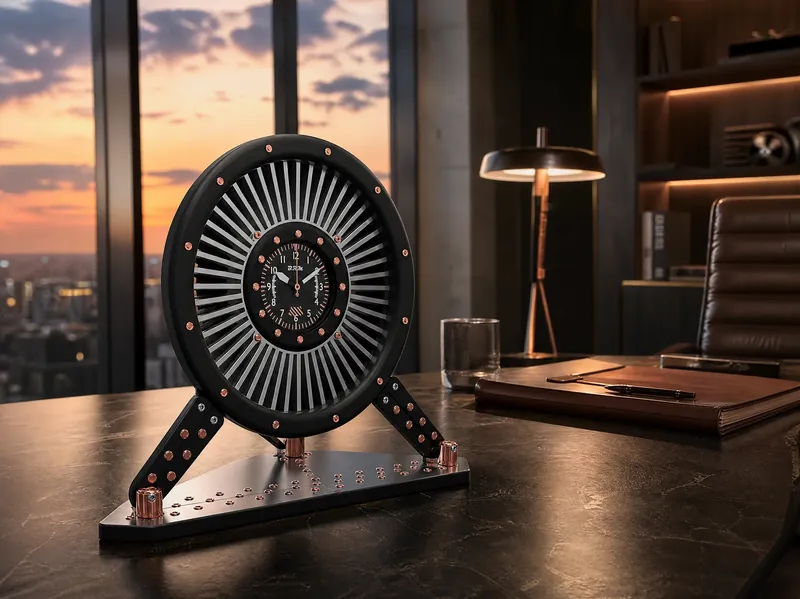
La soufflante d'un réacteur : une couronne d'aubes fines rayonnant autour d'un cadran à compteurs.

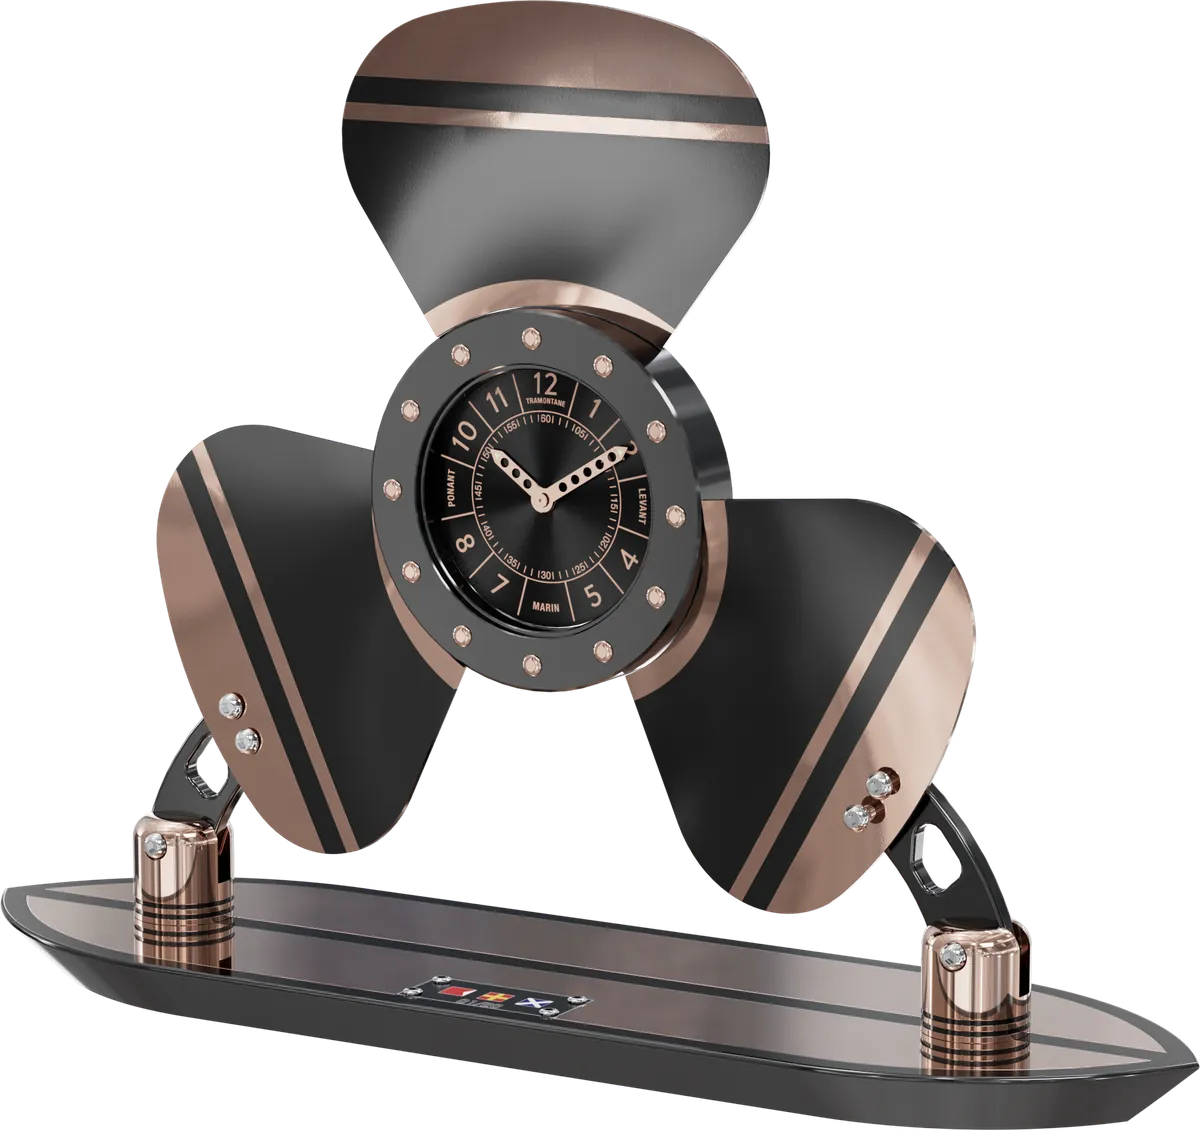
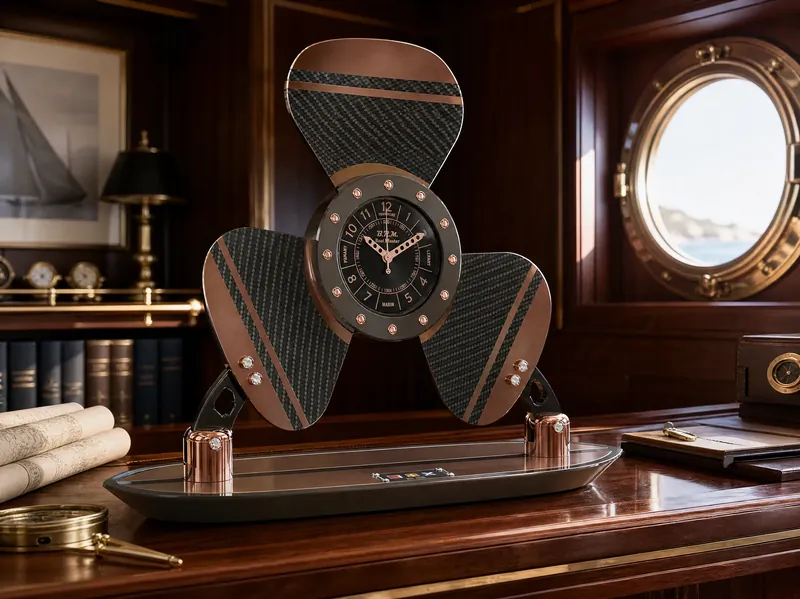
L'hélice tripale d'un bateau, posée sur un socle taillé comme une coque : la pièce nautique par excellence.
Le Tripale est le modèle qui compte le plus de finitions de la gamme. Chaque teinte est appliquée à l'atelier, sur la pièce usinée.
 PA-300 · STD
La teinte se choisit à la commande. Elle est appliquée à l'atelier sur les pièces usinées, avant assemblage.
L'aluminium est usiné dans la masse avec une exigence de précision extrême. Chaque surface, chaque arête et chaque proportion sont travaillées pour révéler la pureté de la matière et offrir un jeu subtil avec la lumière.
Au cœur de l'horloge, un moteur quartz de haute précision assure une mesure du temps stable et régulière. Choisi pour sa fiabilité et sa discrétion, il disparaît derrière l'objet pour ne laisser s'exprimer que l'essentiel : la précision du temps.
Après l'usinage, chaque pièce fait l'objet d'un travail de finition minutieux. Satinage, microbillage, polissage, anodisation ou laquage sont utilisés selon les surfaces, afin de créer une harmonie entre la matière, la lumière et les volumes.
Conception, usinage, finition, assemblage, réglage : l'horloge suit le même chemin qu'une montre de la manufacture.
Le dessin part d'une pièce mécanique réelle : volant, disque, hélice, cylindre. Les proportions sont retravaillées jusqu'à ce que l'objet tienne debout, seul, sur un bureau.
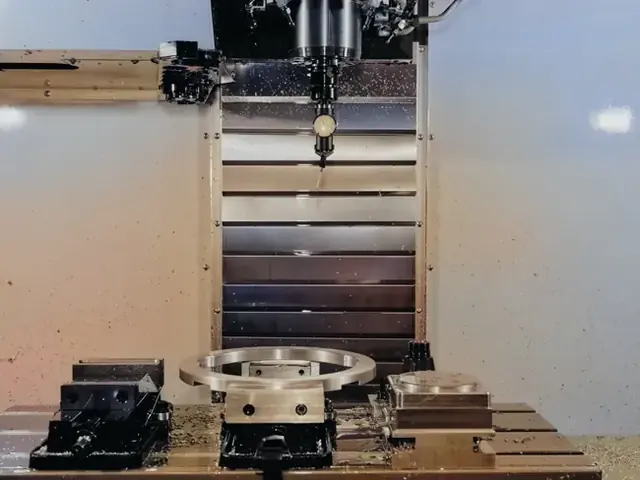
Chaque composant en aluminium est usiné avec une grande précision, afin de garantir des géométries parfaitement maîtrisées et une qualité de surface irréprochable.
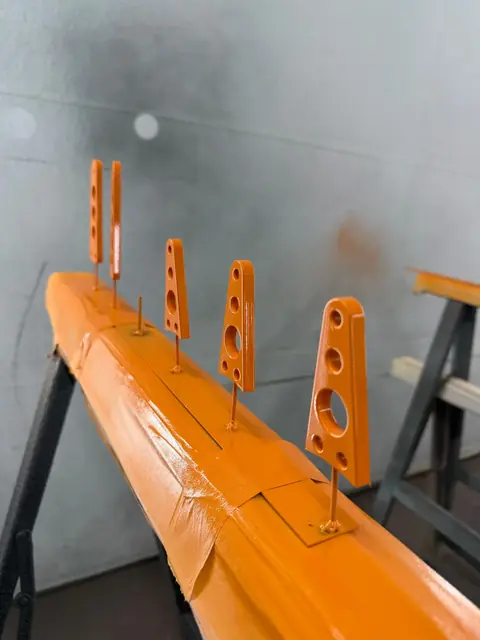
Microbillage, satinage, polissage, anodisation ou laquage selon les surfaces. C'est l'étape qui décide de la façon dont l'horloge prendra la lumière.
Les éléments teintés, la visserie et le cadran sont réunis à l'atelier. La lunette est vissée, la plaque numérotée rapportée.
Moteur posé, aiguilles alignées, contrôle final. L'horloge ne quitte l'atelier qu'après vérification de sa marche.
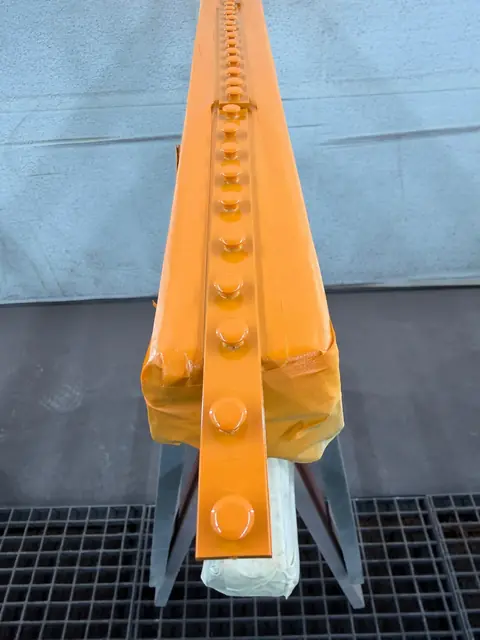
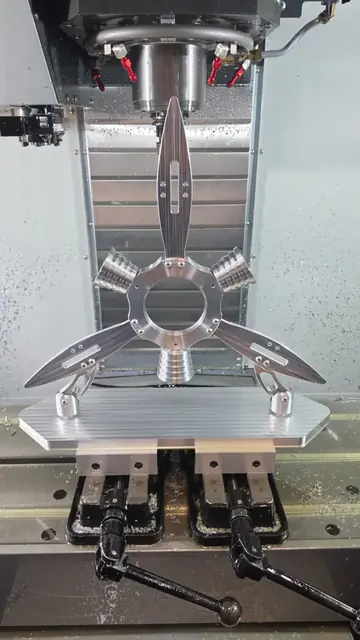
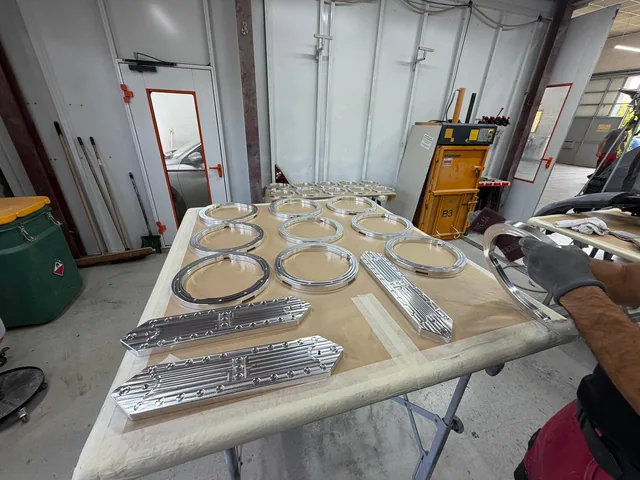
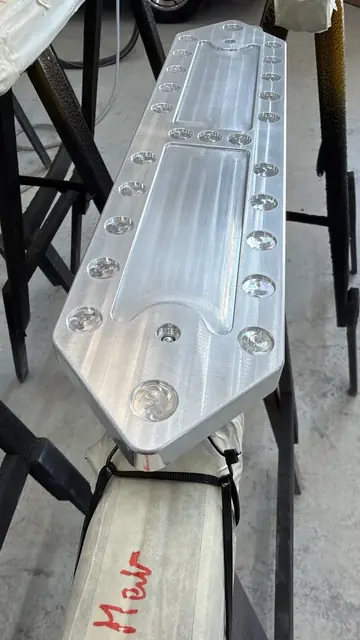
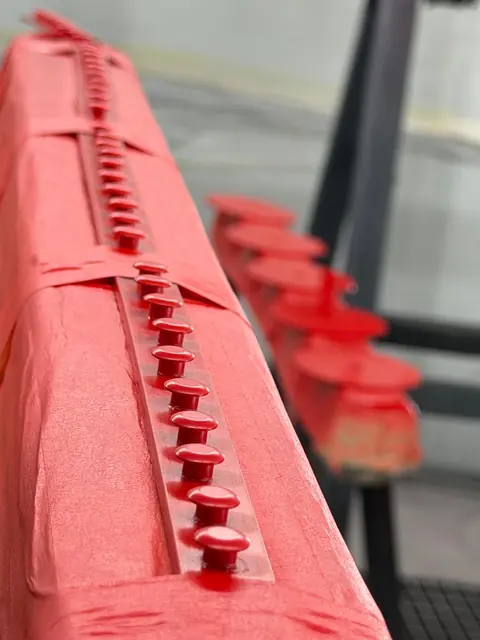
Même sur une série, chaque pièce est ajustée, laquée, brossée et finie à la main. C'est ce qui fait qu'aucune n'est tout à fait identique à sa voisine.
Il n'y a pas de robot de polissage à l'atelier, pas de machine de terminaison. Nous anglons les pièces sur un établi et nous bouchonnons à la volée, pas sur une commande numérique : la terminaison porte donc la main de celui qui l'a faite. Chaque aiguille est finie à la main.
Ajustage, brossage, peinture, épargne : tout est réalisé en interne, par des horlogers qualifiés. C'est le même établi, les mêmes gestes et les mêmes yeux que pour nos montres.
Nous fabriquons des garde-temps depuis 1986, et nous portons depuis 2021 le label d'État Entreprise du Patrimoine Vivant. Notre savoir-faire tient dans la conception et la réalisation de pièces mécaniques — c'est ce que nous savons faire mieux que dessiner de beaux objets.
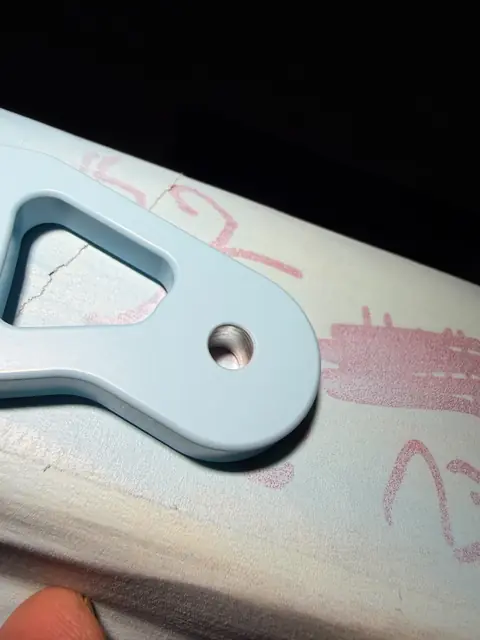
« De la matière brute à l'objet fini, chaque horloge est le résultat d'un dialogue entre technologie et savoir-faire artisanal. » Bernard Richards · Fondateur
Une teinte, une gravure, un délai, une livraison à l'étranger : dites-nous ce dont vous avez besoin et nous répondons sous 24 heures, en français ou en anglais.
Nous pouvons vous envoyer des photographies complémentaires de la pièce qui vous intéresse — et la manufacture vous ouvre ses portes sur rendez-vous.